Domů · Novinky · Novinky z oboru · Jak řezat sklo: Kompletní průvodce bodováním, lámáním a dokončováním hran
Jak řezat sklo: Kompletní průvodce bodováním, lámáním a dokončováním hran
autor: AdminDate: Sep 16,2026
Předpokládejme, že náhradní panel pro rám obrazu je o 3 mm příliš široký. Předpokládejme, že police z plaveného skla potřebuje zářez pro rohový držák nebo dveře pece potřebují čisté pozorovací okno. Všechny tři úlohy sdílejí stejnou odpověď: ořízněte povrch a poté jej čistě rozbijte. Sklo se neřeže tak, jako se řeže dřevo nebo plast. Pilový kotouč zanechá odštípnutou hranu naplněnou napětím a užitkový nůž nemůže vůbec spustit kontrolovanou trhlinu.
První závěr: řezání skla je řízený lom, nikoli proces řezání. Malý karbidový nebo diamantový kotouč v řezačce skla nevyřezává z plechu drážku. Označuje povrch vlasovou trhlinou a krok zlomu jednoduše dává této prasklině důvod, aby prošel celou tloušťkou. Získejte správné skóre a sklo udělá většinu práce za vás.
Co se stane, když skórujete Glass
Sklo je amorfní pevná látka, takže nemá směr zrna nebo krystalu, který by vedl k rozbití. Když se kalené kolečko odvaluje po povrchu pod pevným, rovnoměrným tlakem, zanechává mělkou řadu mikrotrhlin. Vroubkovaná strana listu se stává slabou rovinou. Ohýbání skla způsobí pnutí tohoto povrchu a prasklina se rychle šíří podél linie nejhlubšího poškození, dokud se obě části neoddělí.
Následují dvě pravidla. Za prvé, trhlina sleduje nejhlubší nepřerušovanou vadu, a proto skórujete v jednom souvislém průchodu a nikdy ji neretušujete. Za druhé, ohýbací síla musí být aplikována blízko čáry. Pokud je podpora několik milimetrů od drážky, napětí se soustředí na špičku trhliny a plech se zlomí. Pokud je podpěra vzdálena centimetry, napětí se šíří a trhlina putuje.
Ze stejného důvodu záleží na řezání oleje. Tenký olejový film chrání kolo před smykem, zabraňuje vtlačování mikrotřísků zpět do skla a umožňuje přímé otevření trhliny. Petrolej, lehký strojní olej nebo komerční olej na řezání skla fungují.
Nástroje a materiály
Seznam pro ruční řezání je krátký a každá položka řeší konkrétní problém.
Tabulka 1 – Základní sada nástrojů pro řezání skla. Úhel řezného kotouče je přizpůsoben tloušťce skla.
Nástroj
práce
Poznámka k výběru
Fréza skla (kotouč z tvrdokovu)
Boduje povrch
135° kolečko pro sklo do 4 mm; 150–160° kolečko pro 5–10 mm
Řezný olej
Maže kolo a udržuje trhlinu v čistotě
Petrolej nebo lehký strojní olej, nanášený na kolo nebo šňůru
Narovnejte korkem nebo páskou na spodní straně
Vede čáru skóre
Zabraňuje uklouznutí a chrání povrch skla
Běžící kleště
Rozbíjí úzké odřezky
Aplikuje rovnoměrný ohybový moment na obě strany partitury
Diamantový kámen nebo papír z karbidu křemíku
Dokončuje svěží okraj
Odstraňuje ostré hrany a mikroúlomky
Úhel kola je nejméně srozumitelná specifikace. Silnému sklu vyhovuje strmé kolo (154–160°), protože vytváří hlubokou úzkou trhlinu; mělčí kolo (135°) vyhovuje tenkému sklu a zakřiveným řezům. Použití špatného úhlu je tichou příčinou mnoha „proč se to zlomilo nakřivo?“ momenty.
Jak řezat sklo v šesti krocích
Níže uvedená sekvence funguje pro žíhané sodno-vápenaté plavené sklo a pro většinu žíhaných korunkových optických skel, s rýhovanou stranou nahoru.
Vyčistěte sklo a pracovní plochu. Jakékoli zrnko prachu pod kolem může vychýlit trhlinu a způsobit třísku. Otřete obě strany hadříkem nepouštějícím vlákna a čističem na sklo.
Namazat a umístit. Naneste řezný olej na kolo nebo podél zamýšlené linie a poté nastavte pravítko s korkovou zadní stranou tak, aby kolo jelo podél jeho okraje.
Skórujte na jeden průchod. Začněte na vzdálenějším okraji, přitáhněte frézu k sobě, držte kolo kolmo k povrchu a udržujte stálý tlak. Měli byste slyšet lehké syčení a čára by měla vypadat spíše jako škrábnutí než jako rýha. Nezastavujte se a nevracejte se přes to.
V případě potřeby spusťte skóre. Běžící kleště rozkročmo na vlasci několik milimetrů za okrajem; jemně zmáčkněte a prasklina se posune podél celé partitury. Tento krok pomáhá u silného skla a u odřezků širších než je vaše dlaň.
Rozbijte list. Umístěte hmoždinku nebo dřevěné pravítko přímo pod rýhu s rýhou nahoře. Rychle zatlačte na jednu stranu oběma rukama nebo jednou rukou pro úzké proužky. Trhlina se otevírá z horního povrchu a trhlina sleduje linii čistým prasknutím.
Dokončete okraj. Přejíždějte karbidem křemíku, diamantovým pilníkem nebo jemným brusným papírem podél čerstvé hrany pod úhlem asi 45°, abyste odstranili ostré otřepy a malé třísky.
Výše uvedený profil vysvětluje, proč většina začátečníků selhává: tlak na začátku klesá, uprostřed stoupá a na konci zase klesá. Pokud čára vybledne, nevracejte se přes ni. Postavte řezák vedle čáry, otočte sklenici a začněte novou rýhu na novém kousku, pokud první vypadá nerovnoměrně.
Jaké typy skla můžete řezat ručně?
Žíhané plavené sklo, standardní materiál oken a polic, se nejsnáze řeže, protože jeho vnitřní pnutí je nízké a rovnoměrné. Korunní optická skla, jako je B270, jsou blízcí příbuzní plaveného skla a také předvídatelně skórují a rozbíjejí se, proto se z nich vyrábí okénka a zrcadla. Borosilikátové sklo se hůře čistí; je tužší a odolnější vůči teplotním šokům, takže zářez musí být hlubší a zlom pevnější. Vrstvené sklo lze řezat, ale obě tabule potřebují rýhu a plastová mezivrstva se musí nakrájet nožem. Tvrzené sklo nelze po kalení vůbec řezat; hluboká rýha uvolní vnitřní napětí a list se rozpadne na malé úlomky. Níže uvedená tabulka shrnuje praktické rozdíly pomocí typických hodnot obtížnosti workshopu.
Řezání optického skla doma
Pokud je vaším dílem ploché okénko, předsádka čočky nebo součást hobby nástroje, platí stejné frézy a stejných šest kroků. B270, sodnovápenatá korunka, řeže téměř jako plavené sklo a dobře propouští ve viditelné oblasti, takže je běžnou volbou pro optická okna pro kutily. K9/BK7 je tvrdší a potřebuje ostřejší kotouč, lehčí dotek a broušení hran, než je díl použitelný v optické dráze. Křemenné sklo patří zcela do jiné kategorie: vyžaduje diamantové nástroje a ruční rýhování není praktické. Pokud je díl určen pro optický systém, mění se požadavky na toleranci; krátký návod praktické požadavky na kvalitu optického skla vysvětluje, co zkontrolovat.
Jakmile má díl optickou funkci – laserové okénko, neutrální filtr nebo UV cut-off filtr – na vzhledu přestane záležet a převezme roli geometrie. Ručně popraskaná hrana je zřídka rovná, lepší než ±0,5 mm nad 300 mm a obsahuje mikročipy, které rozptylují světlo. Optická součást s uzemněným okrajem udržuje rovnoběžnost a rozměry v mnohem užší toleranci, obvykle ±0,05 mm nebo lepší. U 3 mm oken K9/BK7 řezaných na 50 × 50 mm specialista před odesláním obrousí hrany, zkosí je a zkontroluje povrchy.
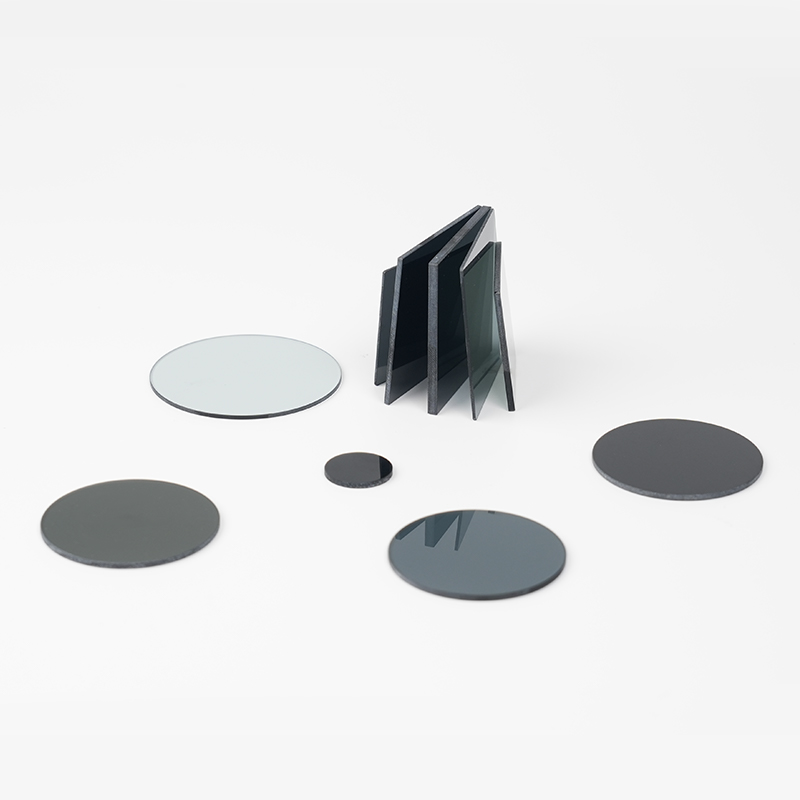
Filtrační sklo přidává ještě jedno omezení. Filtr s neutrální hustotou musí zeslabovat světlo rovnoměrně přes svou čirou aperturu; odštípnutá hrana změní efektivní clonu a může posunout kalibraci. Totéž platí pro ořezové filtry, které definují spektrální hrany. Polotovary filtru by měly být rýhovány a lámány pouze tehdy, když okraj bude sedět mimo optickou dráhu; v opačném případě musí být hrany po řezání zbroušeny.
To je důvod, proč výrobci zpracovávají optické sklo, místo aby je jednoduše lámali: CNC rytí, broušení hran, leštění, srážení hran a povlakování – to vše probíhá až po vyříznutí polotovaru. Pokud váš výkres obsahuje popis tolerance, ruční řezání již není správnou metodou.
Kdy to předat specialistovi
Ruční metody přestávají být rozumné ve čtyřech situacích:
Silné nebo vrstvené architektonické sklo, kde chyba plýtvá drahým sklem;
Tvrzené nebo ohýbané sklo, které nelze po tvarování vůbec rýhovat;
Díly s otvory, zářezy nebo nerovnými obrysy, které vyžadují diamantové vrtání nebo CNC tvarování;
Jakákoli součást se specifikovanou kvalitou hrany nebo rozměrovou tolerancí, zejména pokud bude umístěna v optickém paprsku.
Pro tyto práce je výrobce se správným vybavením levnější než zničený materiál. Nantong Xiangyang Optical Element například zpracovává optické sklo a filtry od roku 1996 a pravidelně dodává přířezy B270, K9/BK7, křemene a filtračního skla s broušenými a leštěnými hranami. Když váš díl nese označení tolerance, je rychlejší pošlete výkres specialistovi na sklo než experimentovat s ruční řezačkou.
Často kladené otázky o řezání skla
Q1. Lze tvrzené sklo řezat?
Ne. Tvrzené sklo se ochlazuje pod kontrolovaným tlakem a jakákoli hluboká rýha toto napětí uvolní, což způsobí, že se tabule roztříští na malé úlomky. Temperování se provádí vždy po řezání, takže pokud nelze velikost změnit, objednejte si tabuli nařezanou na míru před jejím temperováním.
Q2. Jaký je nejlepší nástroj na řezání skla?
Pro rovné linie je standardem kotoučová řezačka skla z tvrdokovu s kotoučem 135–160°. Na křivky a otvory použijte kruhovou frézu nebo diamantovou frézu; pro ploché rovné řezy dávají základní řezák a pravítko nejčistší skóre.
Q3. Dokážete řezat sklo bez řezačky skla?
Tvrdokovová jehla, kalená hrana pilníku nebo dokonce čerstvá čepel užitkového nože mohou poškrábat použitelnou rýhu v tenkém skle. Metody vyhřívané šňůry fungují na lahvích a tubách, ale pro ploché tabulové sklo je mnohem spolehlivější správné řezací kolečko.
Q4. Lze řezat sklo Dremelem?
Dremel s diamantovým vrtákem spíše brousí, než boduje. Je to užitečné pro díry, křivky a zářezy, ale výsledná hrana je drsná a vyžaduje broušení a leštění. Rovné řezy jsou s kotoučovou řezačkou čistší a rychlejší.
Q5. Proč moje sklo praskne mimo rýhu?
Obvykle proto, že skóre bylo příliš mělké, tlak se změnil uprostřed průchodu, kolo bylo tupé nebo byla ohybová síla aplikována příliš daleko od čáry. Udržujte podporu v dosahu několika milimetrů od skóre a dokončete skóre v jednom souvislém průchodu.
Q6. Oslabuje ho řezání skla?
Každá řezná hrana obsahuje drobné lomy. Broušení a broušení hran tyto lomy odstraňuje a výrazně zvyšuje pevnost hran, což je důvod, proč se optické součásti vždy dodávají s broušenými a leštěnými hranami, spíše než s neopracovanými ulomenými hranami.